本文是关于高级计划排程系统(APS,Advanced Planning and Scheduling)的内容,包括高级计划排程系统的概念、核心价值与功能体现、应用场景与具体案例等内容。
欢迎点击文末左下角“阅读原文”尝试MTS下demo案例。
全文共计:2012字
预计阅读:7分钟
01 · 高级计划排程系统是什么?
高级计划排程系统(APS,Advanced Planning and Scheduling) 是制造业中用于智能化优化生产计划与资源调度的核心系统。它基于运筹学模型与工业级算法引擎(如遗传算法、禁忌搜索算法),将企业订单、资源、物料、交期等复杂约束转化为可执行的计划方案,旨在实现资源利用率最大化、生产周期最短化、订单交付精准化。
APS的核心价值与功能体现如下:
(1)实现计划(Planning)与排程(Scheduling)的双重优化。
计划层:解决“做什么”,进行中长期资源分配,例如:订单优先级排序(ETO模式下多项目的关键路径管理;物料需求预测(MTS模式下的库存水位平衡)
排程层:解决“怎么做”,进行短期任务执行,例如:工序级设备/人员分派(避免瓶颈资源冲突);动态插单与紧急任务重排(分钟级响应波动)
(2)进行多维度约束的协同处理。
时间约束:工作日历、订单交期、工序间隔时间
资源约束:设备产能、人员技能、模具/夹具可用性
逻辑约束:工艺路线(串行/并行/替代工序)、物料齐套性
业务规则:客户优先级、最小换型批次、环保停机要求
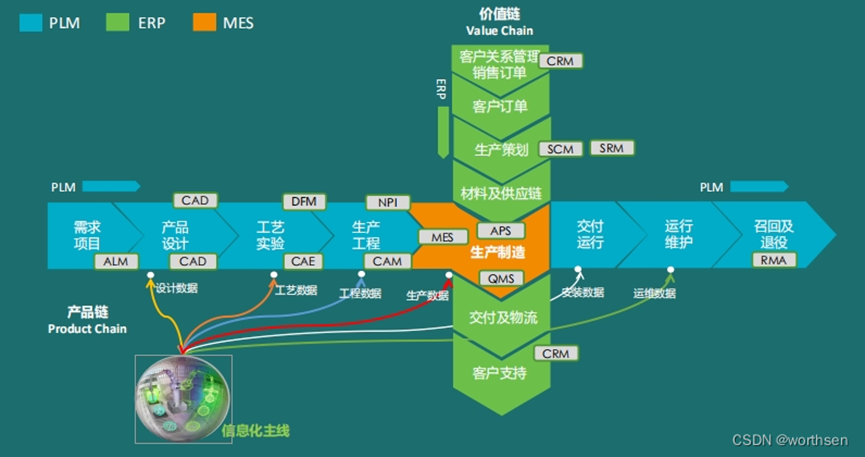
(3)与ERP/PLM/MES/WMS的深度集成
从ERP获取订单主数据,从PLM同步BOM及工艺路线,向MES下发工单指令,联动WMS校验物料齐套,形成“计划-执行-反馈”闭环。
图片来源:https://blog.csdn.net/qq_38880380/article/details/127203433
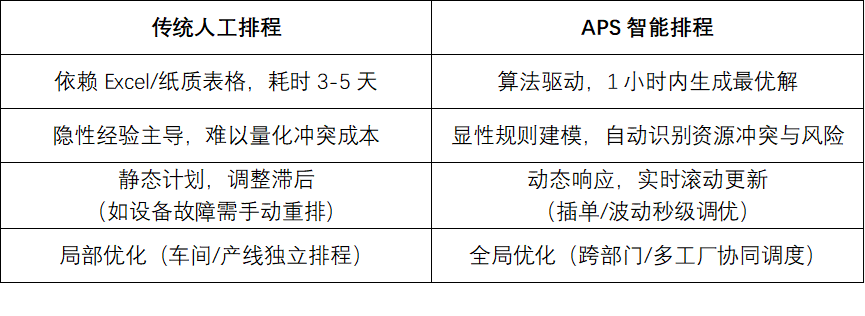
APS vs 传统计划的差异
02 · APS在不同生产类型的企业中
有哪些应用场景?
1 · ETO(按订单设计)企业
ETO企业常面临『设计改10次,生产误3月』的困境,APS通过多项目并行管理,自动计算大型装备的关键路径,全局视角下动态平衡设计延迟与生产资源抢占风险。示例:船舶制造中,分段焊接与舾装工序的联动排程,规避船坞占用冲突。
2 · MTS(按库存生产)企业
基于需求预测,优化经济生产批量(EPQ),降低库存成本的同时避免缺货。示例:紧固件厂根据设备换模时间成本,智能合并同类订单,减少换型损耗。
3 · ATO(按订单装配)企业
半成品库存与订单需求的实时匹配,支持延迟策略(Postponement)下的快速配置。
示例:服务器厂商按客户配置需求,动态调度主板、硬盘、电源模块的装配序列。
03 · APS应用举例1 · 企业背景
某大型机械装备企业采用ETO项目型生产方式,人工利用excel制定生产主计划,计划逻辑为设计正排+生产总装倒排,之后由设计组长与班组长分别制定工序级计划。企业面临着大量订单延期交付的难题,应用APS改善其延期交付问题。
大型机械装备制造的两大核心工序为
(1)分段生产:
将整机分解为多个“分段”(如底座、压缩机、容器),在车间内分别经下料、加工,组装成大型模块,再运输到总装场地进行总装焊接(像拼乐高一样组合成整机)。
(2)总装:
在总装场地上安装在各分厂中生产的大型模块,如发动机、压缩机,需满足总装工艺顺序,如先放置底座,之后再焊接底座上的容器、压缩机等。
2 · APS采用联动分段生产与总装的三级计划排程体系
里程碑计划:管控分段模块设计/生产节点(如底座设计完成日)
主生产计划:精确到小时级的分段生产时间窗(如压缩机模块10月31日17:00前下线)
作业排程:工序级资源调度(如工作中心中设备a在10月25日9:00-12:00加工工序021)
APS联动体系以减少延期交付,最小化生产周期,提高设备使用率为目标,考虑约束如:
(1)设计与生产工作日历不同,设计为单班双休、生产为双班单休。
(2)分段生产各工作中心、总装场地有容量限制。
(3)物料齐套,检查库存量、在途量后,物料齐套方可排入资源使用序列。
3 · 典型冲突场景
总装场地是稀缺资源,假设A机某大型模块的分段生产未按时完成,导致场地被占用,原计划紧接着在此场地开展总装的B机的总装工序无法按计划开始,从而引起整条生产链延迟。如同『高铁追尾』:A项目延误占用总装轨道,B项目被迫急刹,APS则是智能调度中心,实时重铺轨道网络。
联动排程如何解决问题?
APS系统会做两件事:
(1)逆向推算关键节点:
以“订单交付日”为终点,倒推总装的最晚开始时间、各大型模块的分段生产的最晚完成时间。
例如:若总装至少需30天,交付日为12月1日,则总装必须在11月1日前开始 → 首个总装的底座模块的分段生产必须在10月31日前完成。
(2)动态平衡资源冲突:
当A机分段生产延迟时,系统自动:
a.是否有其他空闲的总装场地(如B机总装改到另一个场地进行)?
b.是否优先调用更多工人或加班加速A机延迟部分的生产?
c.若无法避免延迟,自动通知供应链推迟A机后续总装及所有B机大型模块的到料时间。
4 · 效果如何?
该企业应用APS后:
✓ 计划制定时间从7天→1.5小时
✓ 订单准时交付率从58%→82%
✓ 总装场地利用率提升41%
5 · 案例总结
大型机械制造的分段生产(影响总装工序开始时间)和总装排序(依赖场地可用性)必须协同排程,本质上是在解决:“如何让有限的场地资源,在不同工序、不同项目之间无缝衔接”。这正是APS系统在复杂制造业中的核心价值——通过算法实现跨工序、跨项目的资源最优编排。
04 · 全文总结
APS以运筹优化算法为技术引擎,让您的生产计划从“人脑经验”升级为“算法驱动”,大幅缩减计划制定及调整时间,决胜智造时代!
点击文末左下角“阅读原文”可尝试MTS下demo案例。
欢迎咨询了解更多生产场景解决方案!(久章智能官网:http://www.jzlog.cn/#)
作者 | 刘思佳
编辑 | 金海洋
审核 | 张新杰
欢迎关注「久章智能」公众号
了解更多智能决策的前沿技术与行业应用
推荐阅读
-点击图片 回顾往期精彩-
TSP(单车版路径规划)接口服务
2025-02-10 【久章SaaS】
VRP(多车版路径规划)接口服务
2025-02-10 【久章SaaS】
工厂生产计划Factory Product Planning
2024-09-23 【原型产品】
久章智能招募合作者
2024-12-21 久章智能 “职”等你来
久章智能官网 | http://www.jzlog.cn/
邮箱|[email protected]
本文转载自久章智能微信公众号(原文发布于 2025-03-04),内容保持原貌。扫码关注公众号「久章智能」,第一时间获取智能决策系列文章。阅读原文 ↗